Mantenimiento predictivo en sistemas de automatización: herramientas y técnicas
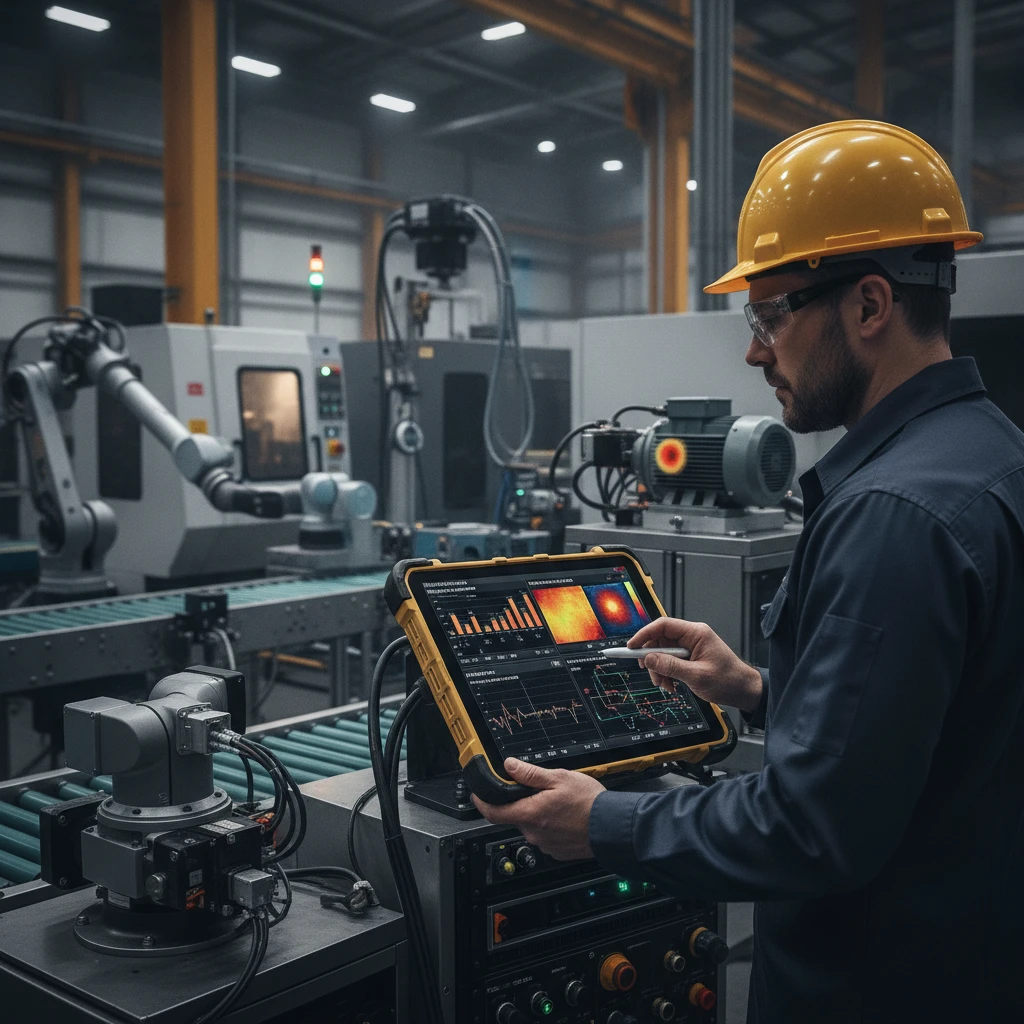
Una línea automatizada puede seguir produciendo mientras un rodamiento se deteriora, un servodrive trabaja fuera de su rango habitual o una conexión eléctrica empieza a calentarse. El mantenimiento predictivo ayuda a detectar esos cambios antes de que provoquen una parada, siempre que las señales se midan y se interpreten dentro de su contexto operativo.
En automatización industrial, el objetivo no es instalar sensores en cada componente. Es relacionar datos útiles con modos de fallo concretos y convertir las alertas en decisiones de mantenimiento que no pongan en riesgo el proceso.
Qué es el mantenimiento predictivo y cuándo aplicarlo
El mantenimiento predictivo usa mediciones del estado real de los equipos para identificar deterioro y decidir cuándo intervenir. En automatización industrial conviene aplicarlo en activos cuyo fallo pueda detener una línea, afectar la calidad o generar una reparación compleja.
A diferencia del mantenimiento preventivo, que programa tareas por calendario, horas de servicio o ciclos, el predictivo se apoya en tendencias como el aumento de vibración o la subida de corriente para orientar el momento de la intervención. El mantenimiento correctivo, en cambio, actúa después de que aparece una avería. Cada enfoque tiene su lugar: cambiar una pieza según un intervalo fijo puede ser práctico y seguro, pero sustituirla demasiado pronto añade coste; esperar al fallo evita tareas innecesarias, aunque puede causar una parada imprevista.
El predictivo suele aportar más valor en motores, servodrives, reductores y ejes de movimiento con uso intensivo o consecuencias importantes ante una falla. Para decidir si un activo merece seguimiento, evalúe tres aspectos: impacto de la parada, posibilidad de medir un síntoma temprano y tiempo necesario para preparar una reparación. Si no hay una señal observable antes de la falla, la monitorización puede ofrecer poca ventaja.
Equipos y señales que conviene monitorizar
Priorice motores, servodrives, ejes y componentes mecánicos cuya degradación pueda detectarse antes de que afecte a la producción. Las señales más útiles suelen ser vibración, temperatura, corriente y par, además de alarmas y datos de operación disponibles en el sistema de control.
En motores y reductores, el análisis de vibraciones puede revelar cambios asociados con desalineación, desequilibrio, holgura o desgaste de rodamientos. La temperatura ayuda a localizar calentamiento anormal en motores, conexiones, armarios y servodrives. Sin embargo, una lectura térmica aislada no identifica por sí sola la causa: puede variar con la carga, la ventilación, la temperatura ambiente o el ciclo de trabajo.
Los datos del servodrive y del control de movimiento añaden contexto. Según el equipo, pueden incluir corriente del motor, par estimado, velocidad, posición, error de seguimiento, ciclos de aceleración y desaceleración, temperatura interna y códigos de alarma. Un incremento persistente de corriente para mover la misma carga puede apuntar a mayor fricción, un problema mecánico o cambios en el proceso. Un error de seguimiento que aparece en una zona concreta del recorrido puede orientar la revisión hacia el eje, la transmisión o los parámetros de control.
Recopile también información de operación: receta activa, velocidad, carga, turno y estado de producción. Sin estos datos, una variación normal entre productos o modos de trabajo puede parecer una anomalía.
Herramientas y técnicas de diagnóstico
Las herramientas de diagnóstico combinan medición y contexto: cada técnica revela ciertos síntomas, pero ninguna confirma por sí sola todas las causas de una avería. Para escogerlas, empiece por el modo de fallo que necesita detectar y luego determine qué señal puede observarlo.
- Análisis de vibraciones: utiliza acelerómetros y análisis de frecuencia para identificar patrones relacionados con rodamientos, desalineación, desequilibrio o resonancia. Las mediciones comparables requieren puntos de montaje y condiciones de operación consistentes.
- Termografía infrarroja: permite localizar puntos calientes en servodrives, motores, conexiones y tableros eléctricos. Es útil para comparar componentes equivalentes, pero debe considerar carga, emisividad y condiciones ambientales.
- Monitorización de corriente y par: aprovecha señales del servodrive o sensores externos para seguir el esfuerzo del motor. Las tendencias pueden revelar fricción creciente, sobrecarga o cambios mecánicos; una variación también puede deberse a una modificación del producto o del ciclo.
- Sensores y adquisición de datos: acelerómetros, sondas de temperatura y transductores externos cubren variables que el control no mide. Un sistema de adquisición debe registrar marcas de tiempo y condiciones de operación para que las muestras sean comparables.
- Análisis de tendencias y alarmas: compara valores actuales con una referencia y observa persistencia, frecuencia y magnitud de los cambios. Una tendencia sostenida suele merecer más atención que una lectura puntual.
El diagnóstico mejora cuando se cruzan señales. Por ejemplo, si suben a la vez la corriente del motor y la vibración de un eje, la hipótesis de mayor resistencia mecánica gana peso. Aun así, la inspección y las pruebas de mantenimiento deben confirmar la causa antes de reemplazar componentes.
Cómo implementar un programa paso a paso
Para implementar un programa de mantenimiento predictivo, seleccione activos críticos, defina qué fallos busca detectar, establezca una referencia y documente cómo responder a cada alerta. Empezar con un grupo pequeño de equipos facilita validar la utilidad de los datos antes de ampliar la monitorización.
- Priorice los activos: valore el efecto de una parada, el historial de averías, el coste de reparación y la existencia de síntomas medibles. Elija equipos representativos, como un motor con reductor o un eje servo de alta utilización.
- Asocie una señal a un modo de fallo: por ejemplo, vibración para desgaste mecánico o temperatura para calentamiento anormal. Evite recopilar datos sin una pregunta de mantenimiento concreta.
- Establezca una referencia: registre mediciones cuando el equipo funcione correctamente y anote velocidad, carga, receta y temperatura ambiente si influyen. Una referencia tomada en condiciones distintas puede llevar a conclusiones erróneas.
- Defina límites y respuesta: combine límites iniciales con duración, repetición y contexto. Especifique quién revisa la alerta, cómo la valida y cuándo se programa una intervención.
- Revise los resultados: después de una inspección o reparación, compare el estado encontrado con la predicción y ajuste la referencia o el procedimiento.
Un umbral fijo puede ser fácil de gestionar, pero no siempre distingue una falla de un cambio legítimo de carga. En algunos equipos, una línea base condicionada por velocidad o receta resulta más útil, aunque requiere organizar mejor los datos.
Integración con PLC, SCADA y control de movimiento
La integración con PLC, SCADA y control de movimiento permite reutilizar datos existentes y presentar alertas donde el personal ya supervisa la máquina. La monitorización debe mantenerse separada de las funciones de control que garantizan el movimiento seguro y la continuidad del proceso.
Un PLC puede exponer variables de operación y diagnóstico, mientras el servodrive aporta datos como corriente, par estimado, temperatura, errores y alarmas, dependiendo del modelo y la configuración. Un sistema SCADA puede registrar tendencias, mostrar estados y ayudar a correlacionar cambios con turnos o recetas. Antes de integrar, confirme qué variables están disponibles, con qué resolución se actualizan y si los datos se conservan el tiempo suficiente para analizar tendencias.
Evite que una alerta predictiva detenga automáticamente una máquina sin un análisis de riesgo y una lógica validada. Para muchas anomalías, resulta más apropiado generar un aviso de inspección o una orden de trabajo. Proteja también las redes industriales y limite los accesos a los datos de control según las prácticas de ciberseguridad de la planta.
La integración puede requerir trabajo de configuración y almacenamiento; no todas las señales de alta frecuencia deben enviarse continuamente al SCADA. A veces conviene que un dispositivo local calcule indicadores y comparta tendencias o eventos relevantes.
De las alertas a las decisiones de mantenimiento
Una alerta debe iniciar una verificación, no dictar automáticamente una reparación. Valide si el cambio es repetible, compare las condiciones de operación y revise señales relacionadas antes de decidir entre inspeccionar, programar una parada o seguir observando.
Use una secuencia clara: confirmar el dato, buscar cambios de carga o receta, comparar la tendencia con la referencia y comprobar si otras señales respaldan la hipótesis. Si la corriente aumenta, por ejemplo, revise también el par, la vibración, el error de seguimiento y el estado mecánico del eje. Si la alerta coincide con un cambio de producto, determine si el nuevo perfil de movimiento explica la diferencia.
Registre qué se encontró durante la intervención: rodamiento en buen estado, lubricación deficiente, conexión floja o componente efectivamente degradado. Esa retroalimentación permite distinguir alertas útiles de falsas alarmas. Si una alerta no conduce a hallazgos repetidamente, revise el umbral, la ubicación del sensor o las condiciones usadas para establecer la línea base.
El indicador más práctico al principio no es cuántas alertas genera el sistema, sino cuántas se convierten en diagnósticos confirmados y acciones oportunas. El mantenimiento predictivo funciona como un proceso de aprendizaje: medir, validar, intervenir y mejorar.
Preguntas frecuentes
¿Qué diferencia hay entre mantenimiento predictivo y preventivo?
El mantenimiento preventivo programa tareas por tiempo, uso o ciclos; el predictivo las orienta con mediciones del estado real del activo. El preventivo es adecuado cuando los intervalos están establecidos y el coste de la tarea es bajo. El predictivo puede ayudar cuando una condición medible cambia antes del fallo y el equipo es suficientemente crítico.
¿Qué señales de un servodrive pueden indicar una anomalía?
Según el modelo, pueden ser señales de interés la corriente del motor, el par estimado, la temperatura, el error de seguimiento, las alarmas, las horas de operación y los cambios en el comportamiento de velocidad o posición. Interprételas junto con la carga y el perfil de movimiento; un valor alto no demuestra por sí solo que el servodrive esté averiado.
¿Es necesario instalar sensores adicionales?
No siempre. Primero revise las variables que ya proporcionan el servodrive, el PLC y el sistema SCADA. Añada acelerómetros, sensores de temperatura u otros instrumentos cuando una señal importante no esté disponible o no tenga la calidad necesaria para detectar el fallo buscado.
¿Cómo se evitan falsas alarmas en la monitorización?
Establezca referencias en condiciones conocidas, registre carga y receta, y use persistencia o repetición de eventos en lugar de reaccionar a cada pico. Valide las alertas con señales relacionadas e inspecciones. Ajustar límites sin conservar el historial puede reducir alarmas, pero también ocultar un deterioro real.